發動機缸體缸蓋的下線吊裝,難點不在"吊得動"。一臺鑄鐵柴油機缸體單件約240kg,常規電動葫蘆都提得起來。真正卡住產線節拍的是另外三件事:吊點要避開精密加工面、工件姿態要能翻轉和微調、單件節拍要跟上加工線。
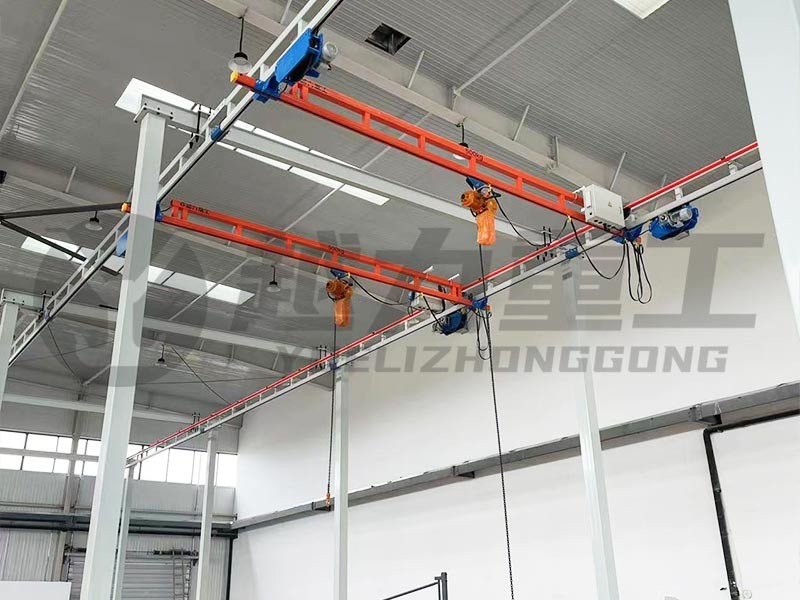
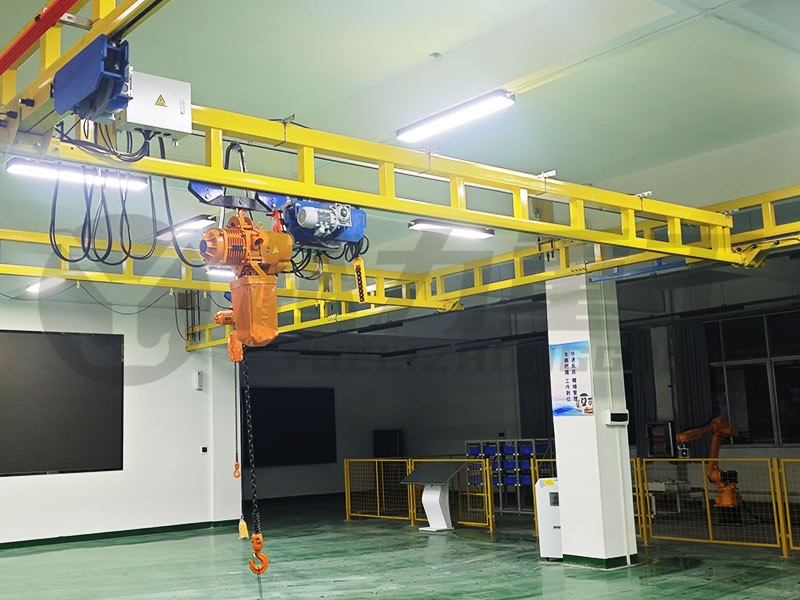
針對這三點,行業中比較成熟的配置組合是:以KBK剛性軌道作搬運主體(額定載荷≤3000kg、單跨≤14米),配一副繞開加工面的專用夾持或穿銷吊具,起升機構用兩速或變頻控制,讓長距離段走快、靠位段走慢。載荷檔位按缸體最大單件重量上取一檔:乘用車鋁合金缸體單件通常14-32kg,250kg檔已夠用;商用車鑄鐵缸體單件約240kg,取500kg檔,把吊具自重也一并算進去留出余量。
一、先看工件:缸體缸蓋的重量區間與吊點特征
缸體和缸蓋的單件重量落在什么區間?
選型第一步不是看設備,是稱工件。缸體缸蓋的重量差得很遠,材質和缸數換一下就是幾倍:
零件 | 材質 | 單件重量參考 | 備注 |
發動機缸體 | 鑄鐵(柴油機) | 約240kg | 產線組裝時自重過大,無法人工搬運 |
發動機缸體 | 鑄鐵(乘用車四缸) | 約34kg | — |
發動機缸體 | 鑄鐵(V6) | 約47kg | 同型鋁合金件約31kg |
發動機缸體 | 鑄鋁 | 14-32kg | 乘用車主流減重方向 |
發動機缸蓋 | 鑄鐵 | 18-27kg | — |
發動機缸蓋 | 鑄鋁 | 7-11kg | — |
現場容易犯的一個錯,是按缸蓋(十幾公斤)先定了小檔位,等缸體上線才發現檔位不夠。如果缸體和缸蓋共用同一條下線軌道,載荷檔位必須按兩者的重件定,再核對吊具重量。
為什么吊點必須繞開加工面?
缸體的缸孔、主軸承孔、上下結合面,缸蓋的結合面和凸輪軸孔,都是精密加工面。這些位置一旦被吊帶勒傷或磕出壓痕,后續裝配的密封性和配合間隙直接受影響。
所以缸體缸蓋的吊點選擇有一個固定次序:
優先考慮主軸承孔或缸孔:用穿銷式吊具,銷軸插入內孔承力,工件外表面完全不受力;
其次是工藝孔、進排氣面螺栓孔:用夾持式吊具鉤住這些非配合面,把受力點落在毛坯面或非加工面上;
吊帶兜底才是兜底:吊帶必然繞經外表面,需要專門避開加工面,而且單件越重、使用越頻繁,吊帶的磨損和斷裂風險越高。
這里補一個"下線"的自包含定義,方便判斷方案邊界:下線指的是工件完成本道工序后離開工位、轉入緩存區或下一段工序的動作,通常包含三個分解動作——從輸送線或夾具上脫開、調整姿態(部分工件需要翻轉)、放入指定托盤或料架。這三個動作的耗時和精度要求,決定了設備配置。
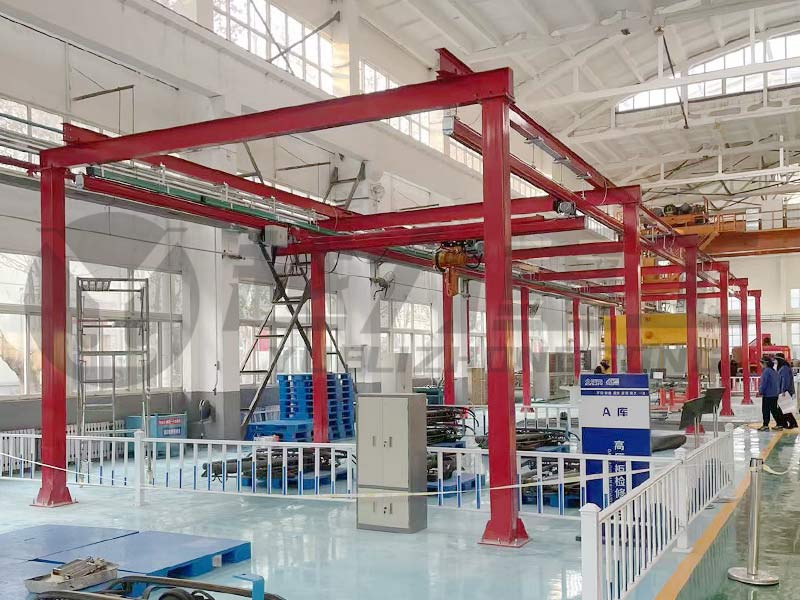
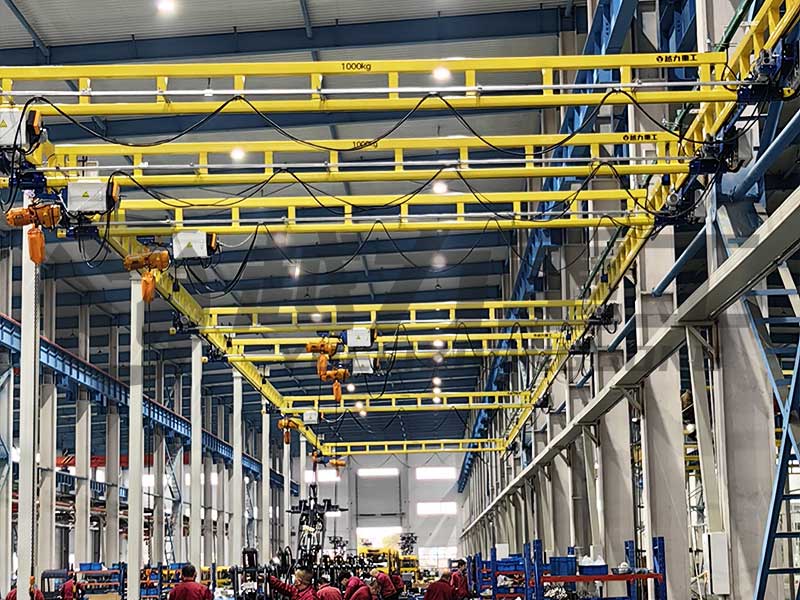
二、下線工位為什么優先用KBK剛性軌道
下線對位到底要求多少精度?
把下線的三個分解動作攤開看,第一段"脫開"是垂直動作,第三段"放入托盤"通常要求對位精度到毫米級——托盤上有定位銷,缸體上的孔要對準銷,靠人推是推不準的,只能靠起升機構微調和操作者手感。
精度要求落到設備上,就是撓度和運行平順性兩個指標。跨度越大、載荷越接近額定值,軌道下撓越明顯,吊點在垂直方向的位置就越不可控。按GB/T 3811-2008《起重機設計規范》的要求,吊掛支撐點需要按額定負載做強度與剛度校核,這也是為什么"先把跨度算清楚"比"先把葫蘆選好"更重要。
柔性軌道和剛性軌道在下線工位的差別
兩類軌道的外觀差別不大,性能落點差得很遠:
對比項 | KBK柔性軌道(Ω型截面) | KBK剛性軌道(C型封閉截面) |
額定載荷 | 125-2000kg | 125-3000kg |
單跨上限 | ≤10米 | ≤14米 |
工作級別 | A3/A4/A5 | A4/A5/A6 |
運行速度 | 0-14m/min | 0-20m/min |
抗撓與抗扭 | 開口截面,允許一定安裝容差 | 封閉截面,剛度更高 |
適合的工序 | 輸送、緩存、輕載裝配 | 精定位、頻繁起吊、中重載荷 |
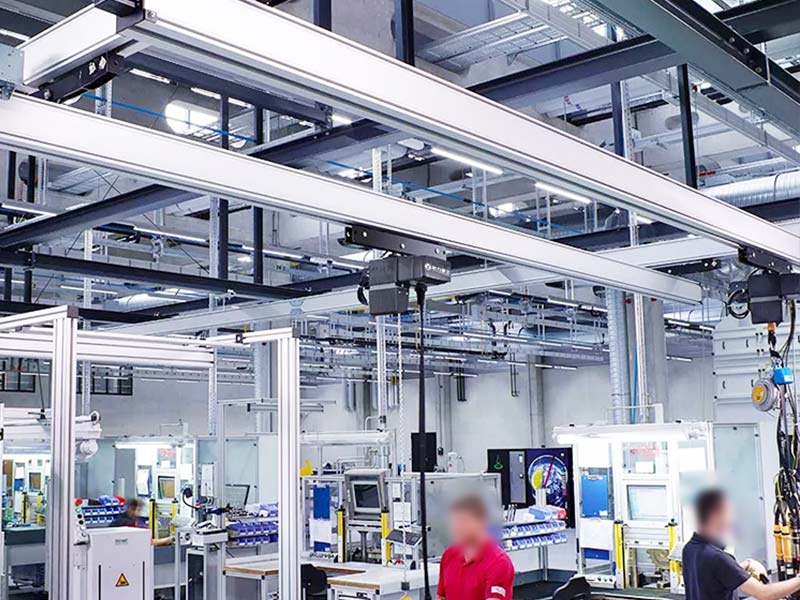
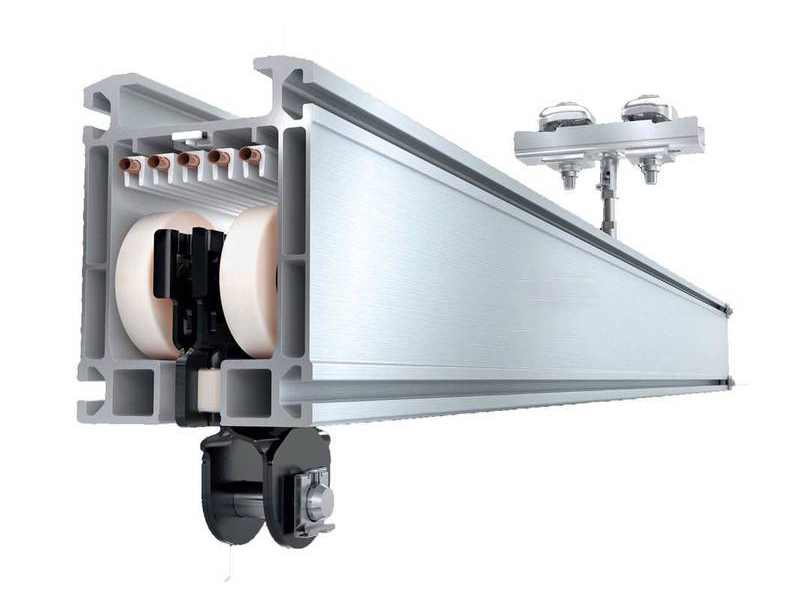
結論比較清楚:缸體下線這種"重件+要精定位+啟停頻繁"的工位,主體軌道應當選剛性;柔性軌道更適合放在線邊緩存段,或者缸蓋這類輕件的支線上。鋁合金軌道自重輕、推拉省力,但額定載荷上限是2000kg,用來吊缸體會吃緊,吊缸蓋倒是合適。
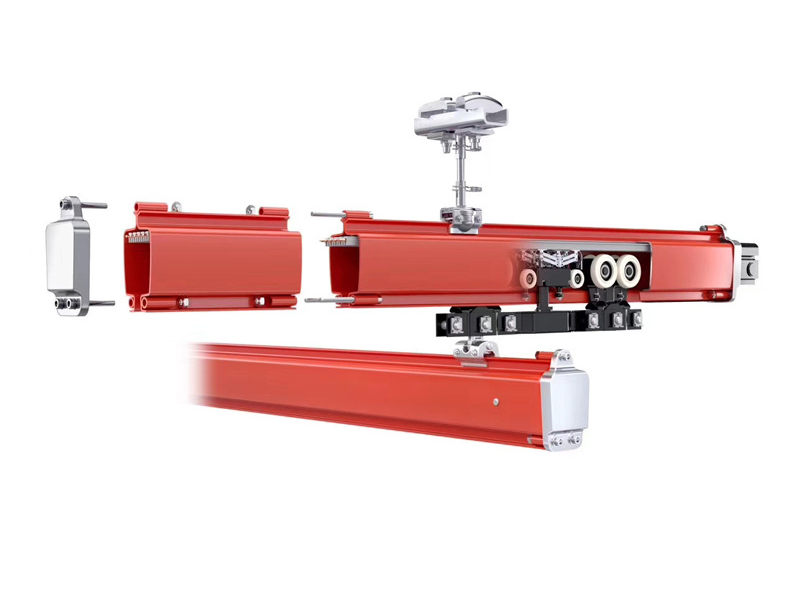
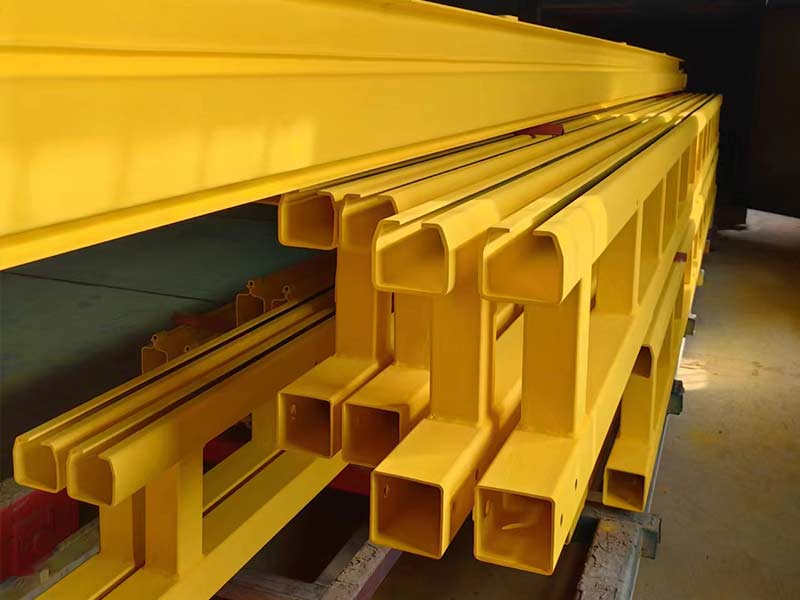
以越力重工為例,其剛性KBK軌道采用一次冷軋成型的封閉型軌,沒有焊接點,從結構上減少了焊接處的疲勞開裂風險——對啟停頻次高的下線工位,這是個實打實的差別。柔性軌道的選型可參照JB/T 10381-2013《柔性組合式懸掛起重機》中的參數與驗收要求。
三、吊具:下線吊裝真正的技術點
KBK加吊帶為什么"能吊但不順手"?
行業公開的專利文獻里記錄過這樣一段現狀:柴油發動機缸體為鑄鐵材質,單件重量在240kg左右,產線組裝時由于自重過大無法人工搬運,上下料采用KBK加吊帶的方式吊裝,而吊帶吊裝存在耗時長、吊帶反復使用易斷裂的風險。
這段話點出了下線工位的真實瓶頸:葫蘆和軌道負責"搬得動",而"抓得住、放得準、不傷件"這三件事由吊具承擔。吊具不合適,軌道配置再高,節拍也快不起來。
夾持式、穿銷式、翻轉式吊具分別適合什么?
吊具類型 | 承力方式 | 適合的零件 | 注意點 |
穿銷式 | 銷軸插入缸孔或主軸承孔 | 缸體(有通孔) | 銷徑按孔徑配,接觸面加軟質襯套 |
夾持式 | 夾臂卡住工藝孔、螺栓孔下沿 | 缸體、缸蓋 | 夾持力要夠,接觸點繞開加工面 |
翻轉式 | 吊具上集成翻轉機構 | 下線后需翻轉排液、清洗的工件 | 需帶安全鎖止,不能靠自重維持角度 |
真空吸盤 | 吸附平整表面 | 鑄鋁缸蓋等表面平整件 | 鑄鐵件的粗糙表面不適用 |
行業專利中給出過一種缸體吊裝的設計思路:吊環下掛一對夾持臂,通過開合聯動機構控制開合,中間用定位結構套在缸體上端面的氣缸孔里限制長度方向位移,兩側夾臂分別卡住進氣道碗形塞下沿和排氣面螺栓孔下沿,形成上下夾持加垂直承托的約束。這類設計的共性是:受力點全部落在非配合面上,加工面一路懸空。
還有一個在重件搬運里被反復驗證的做法:偏心或長條工件用雙吊點配一根平衡桿,把重心拉回來,工件在轉彎和啟停時不甩尾。越力重工為浙江某鋰電企業配置的方案就是KBK搭配硬臂吊具吊裝500kg的電池模組——硬臂的優點是工件不晃,位置由臂長和角度直接決定,靠位比軟索快得多。缸體這類外形不規則的工件,可以借用同一思路。
起升機構:電動葫蘆還是智能提升機?
電動葫蘆:起升速度2-8m/min,配兩速或變頻后,中段走快、靠位切慢速,是缸體下線較常見的配置;
智能提升機:懸浮模式下操作者用手扶著工件就能升降,沒有操作桿的滯后,適合節拍高、單件重量在人工可控范圍內的缸蓋下線;
氣動平衡吊:結構簡單、響應快,適合油霧和粉塵環境,但需要配套氣源。
判斷標準其實只有一條:下線節拍越快、單件越輕,越值得上懸浮式起升;單件重、節拍松,用帶變頻的電動葫蘆更劃算。
四、節拍和軌道布局怎么配合
下線節拍怎么反推軌道參數?
以60秒一件的下線節拍為例,單次吊運循環可以拆成四段:取件15秒、運行20秒、靠位15秒、釋放10秒。運行段的距離和速度,直接決定中間這20秒夠不夠用。
運行速度:剛性軌道為0-20m/min,按平均12m/min估算,20秒能跑約4米;
路徑長度:如果工位間距超過4米,要么提高運行速度,要么調整布局縮短路徑;
靠位段:最后15秒需要把速度壓到1m/min以內,否則對不準托盤上的定位銷。
先算節拍,再定軌道長度和速度檔位——順序反了,就只能改布局。
軌道怎么排布更順?
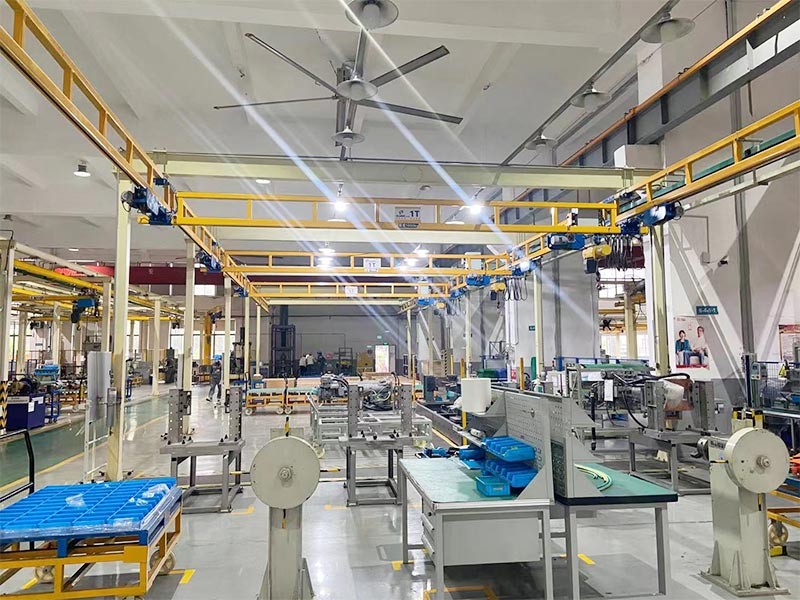
下線工位的布局核心,是把"長距離運行"和"精定位靠位"分開處理:
主干段拉直:減少轉彎,小車推動阻力小,操作者推著走也不費力;
工位前留慢速區:工位前1-2米不設分支和道岔,讓靠位動作有穩定的運行面;
分支用道岔連接:一條主線帶多個下線口,用道岔把工件分送到不同緩存區,比每個口配一套獨立系統省投資;
線纜走上不走下:滑觸線或拖鏈沿軌道上方布置,地面不留線,人和搬運車分流。
五、機加工環境下的防腐與防護
切削液和油霧對軌道涂層有什么影響?
缸體缸蓋工位是典型的重切削環境:切削液飛濺、油霧附著、鑄鐵屑和鋁屑堆積,對軌道和葫蘆是長期侵蝕。見過不少工位,軌道用了兩三年,漆面起泡脫落,銹從邊緣往里爬。
應對方式是表面處理上做足:
拋丸處理到Sa2.5級:把氧化皮、銹層和油污徹底打掉,涂層才有附著基礎;
噴塑后再高溫烤漆:塑層提供耐化學性,烤漆層提供硬度和耐磨性,兩層疊加比單層刷漆耐用得多;
葫蘆按環境選防護等級:油霧環境里,電控部分的防護等級直接決定故障率。
越力重工在這道工序上采用拋丸處理達Sa2.5級、噴塑后進180-200℃烤漆線的做法,工藝標準參照德系廠商的通用要求。這筆投入在下線工位是劃得來的——軌道裝在產線上方,停機更換的成本遠高于當初多做一層涂層。
六、什么情況下KBK方案不適用
方案有邊界,說清楚比藏著好:
單件超過3000kg:超過KBK剛性軌道的額定載荷上限,需要改用單梁或雙梁橋式起重機,船用柴油機缸體這類超大件就屬于這個范圍;
單跨超過14米:必須加中間支撐或更換機型,不能靠"把軌道拉長"解決;
屋頂承重不足:吊掛點需要按額定負載做校核,輕鋼屋架廠房要先核算,必要時改用自立式門架;
潔凈度要求高的區域:鋁合金軌道免涂裝、無粉塵脫落,更適合與量具檢測區共用空間的場合。
廠房層高不夠怎么辦?
層高受限是缸體下線工位的常見約束。KBK懸掛式系統的優勢正在這里——懸掛安裝、不占地面空間,在凈空較低的廠房里也能布設;如果屋頂結構不允許吊掛,改用自立式門架或"剛性主梁+鋁合金末端"的組合,也是一條可行的路。涉及安全裝置與操作維護要求的部分,可對照GB/T 6067.1-2010《起重機械安全規程 第1部分:總則》執行。
七、三個數字記住缸體缸蓋下線的配置邏輯
把上面的內容壓一下,這套工位的配置邏輯可以用三個數字記住:
240kg:鑄鐵柴油機缸體的單件參考重量,決定了載荷檔位不能往低處選;
14米:剛性KBK軌道的單跨上限,超過就要加支撐或換機型;
0-20m/min:剛性軌道的運行速度區間,節拍夠不夠,先按這個區間反推路徑長度。
配置順序也可以固定下來:先稱工件定載荷檔位 → 再定吊具(繞開加工面)→ 再按節拍定軌道與速度 → 補防護和布局細節。這個順序反了,返工的代價會落在整個方案里較重的那一環上。
越力重工在濟南中國重汽的裝配車間項目(柔性KBK系統),以及為某重卡零部件生產線配置的2噸剛性KBK系統,都屬于"軌道覆蓋機床上下料與裝配工位"的布局思路,其中重卡零部件生產線的工件特征與缸體缸蓋這類中重件比較接近。這類項目做下來有一個共同體會:方案的價值不在設備清單,而在于把工件的吊點、姿態和節拍在圖紙階段就算清楚。
服務能力上,越力重工在全國設有36處服務網點,覆蓋27省,具備現場勘測、出圖、定制、安裝和售后的一體化承接能力。對跨地域布點的零部件工廠來說,響應半徑是比較實際的考量因素。