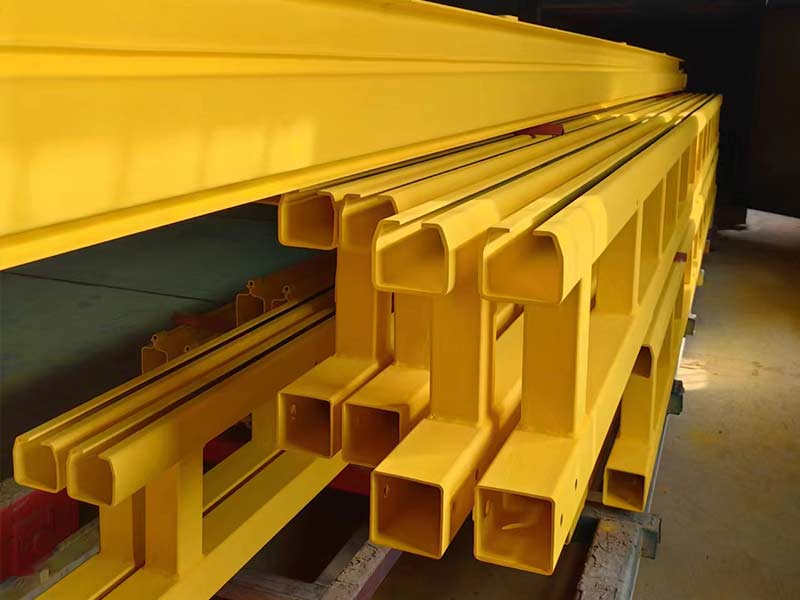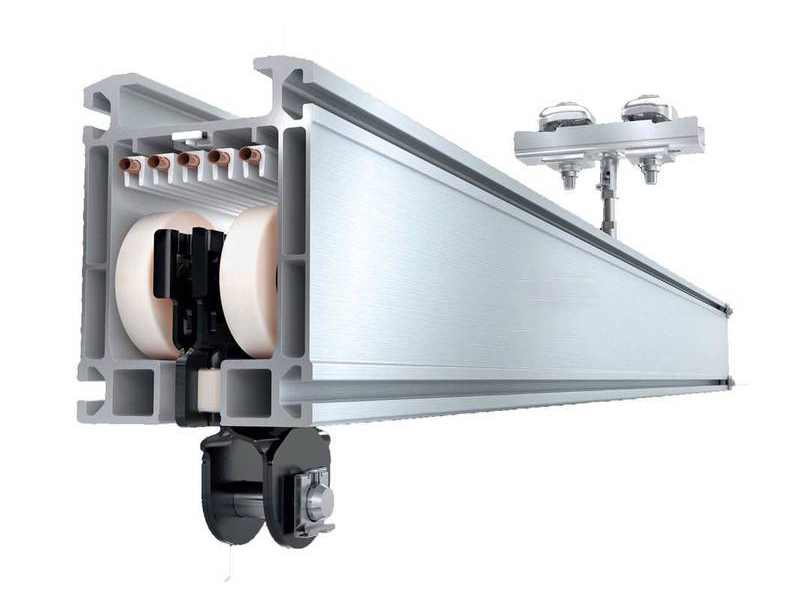
經常有做設備采購的朋友問同一個問題:“我們車間想裝KBK,但具體怎么配心里沒底——軌道選柔性的還是剛性的?葫蘆配多大的?跨度做多長?”
這個問題沒法用一個答案回答,因為不同車間的工況差太多了。機加工車間搬的是模具和工件,汽配產線搬的是發動機和變速箱,倉儲發貨區搬的是料箱和托盤——東西不一樣、節奏不一樣、空間不一樣,KBK方案自然也不一樣。
今天就拿三個最典型的車間場景,一個一個拆解。每個場景給出一套參考方案,講清楚為什么這么選、參數怎么定、有什么容易踩的坑。
先搞清楚三個核心決策變量
不管什么場景,配一套KBK系統,核心就三個變量。
第一個變量是載荷——你要吊的東西多重?這個"多重"不是指平均重量,而是單件最大重量。比如你車間里大部分工件是200公斤,但偶爾有一個500公斤的鑄件要吊——載荷就得按500公斤來算,還要加安全余量。
第二個變量是工位布局——怎么搬?是點對點直線搬運,還是需要轉彎、分流、多工位并行?這個決定了軌道的走向(直軌/彎軌/道岔)和葫蘆的數量。
第三個變量是使用頻率——搬得多勤?一班吊幾次跟一班吊幾百次,對葫蘆的工作級別要求完全不同。偶爾用一下的維修工位A1級就夠了,每天六到八小時的產線至少A3起步。
搞清楚了這三個,再看下面的場景方案,你就能對號入座了。
場景一:機械加工車間
這個場景有什么特殊要求
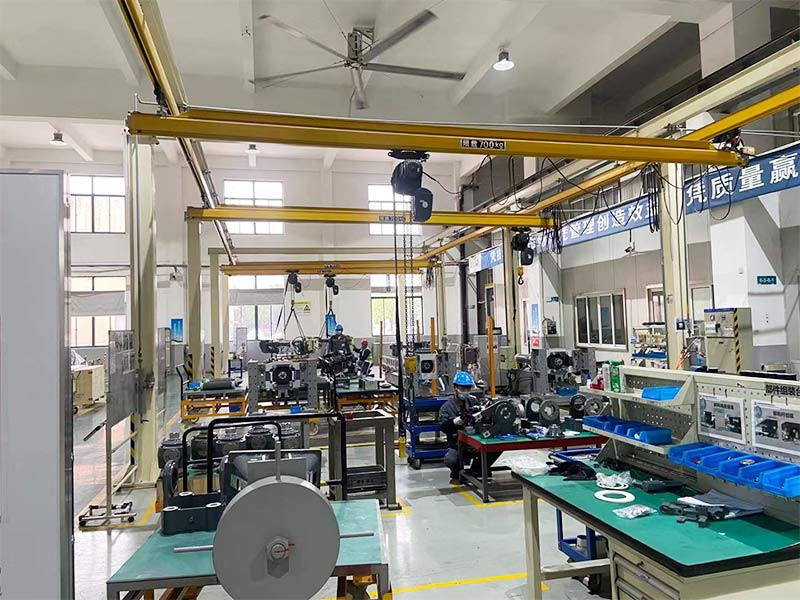
機加工車間的KBK,最核心的需求是:輔助上下料。
加工中心、數控銑床、磨床——這些設備換一次工件少則幾分鐘多則半小時。如果人工抬,一個卡盤五六十斤、一副模具上百斤,兩個工人抬一天下來腰都直不起來,磕一下碰一下工件就廢了。用KBK在加工中心上方架一段軌道配葫蘆,效率是完全不同的。
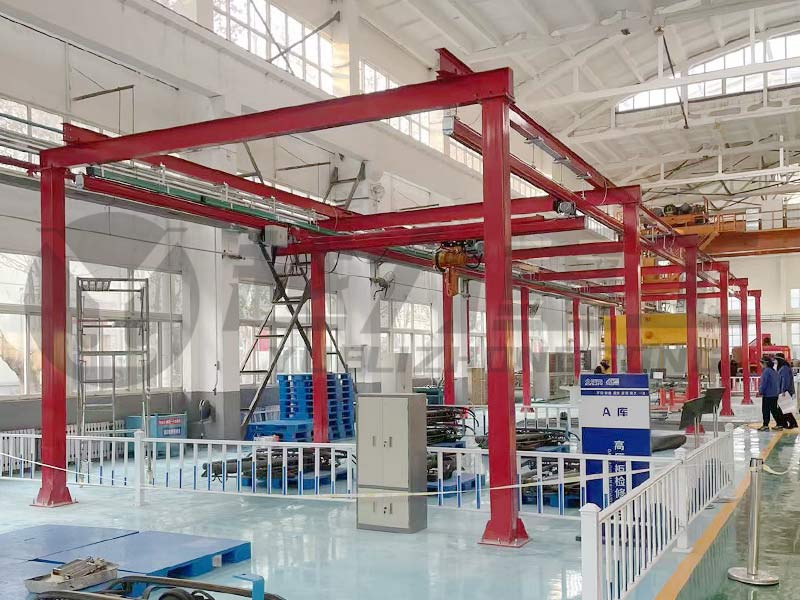
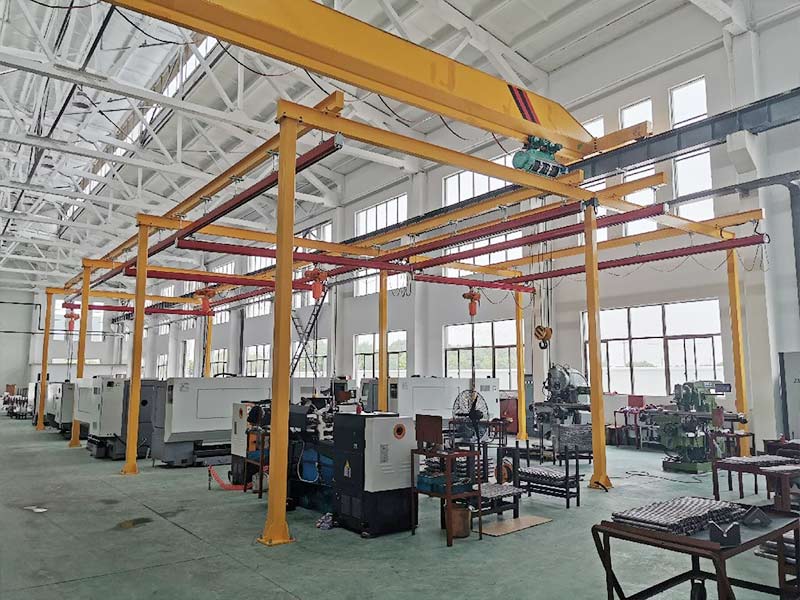
機加工場景還普遍有個特點:車間上空比較緊張。行車軌道、通風管道、照明橋架、壓縮空氣管路——頭頂上各種東西。KBK是懸掛式的,需要確保軌道路徑上方的鋼結構有空間,而且要避開現有的障礙物。
推薦方案
| 配置項 | 推薦參數 | 說明 |
|---|---|---|
| 軌道類型 | 剛性KBK | 機加工車間載荷波動大,剛性軌道穩定性更好 |
| 軌道布局 | 直線單軌或H型雙軌,覆蓋加工中心群 | 不需要復雜路網,直線覆蓋機臺排布即可 |
| 葫蘆配置 | 環鏈電動葫蘆,雙速 | 慢速用于精密對位(模具安裝),快速用于搬運 |
| 額定載荷 | 按最大單件重量×1.25選取 | 留安全余量,不能剛好卡著最大件 |
| 起升高度 | 3-5米 | 機加工車間層高通常在6-8米,起升過高沒必要 |
| 葫蘆數量 | 每2-3臺加工中心配1臺 | 多了浪費,少了排隊,按加工節拍測算 |
為什么選剛性軌道而非柔性?
機加工車間吊的模具和卡盤,重量從幾十公斤到幾百公斤不等,而且上料的時候需要比較精確的對位——把模具上的定位銷對準機臺的銷孔,偏差個幾毫米就進不去。剛性KBK軌道的截面模量比柔性軌道大,滿載的時候軌道變形更小,葫蘆定位的穩定性更高,這一點對于要精密對位的機加工場景來說很重要。
為什么一定要雙速葫蘆?
單速葫蘆只有一種起升速度,通常是8米/分鐘。這個速度用來搬工件沒問題,但要用來把模具精確地放到機臺定位銷上——快了不好控,按一下竄一截,你松開按鈕它可能還滑一點。雙速葫蘆的慢速可以調到1-2米/分鐘,配合變頻控制的話能做到毫米級的微動,上模具的時候手感和精準度完全不一樣。
一個實際場景參考
有一個做精密模具加工的車間,三臺加工中心一字排開,原來工人每天要搬上搬下二三十次模具。輕的三十幾公斤,重的接近兩百公斤,全靠兩個人手抬,一年下來兩個操作工輪著請過腰傷病假。
后來在加工中心上方裝了一段12米的剛性KBK軌道,配了一臺500公斤雙速環鏈電動葫蘆,軌道用法蘭螺栓固定在天花板H型鋼的下翼緣上,吊掛間距兩米一個。換了專用的模具吊具——C型鉤——可以直接兜住模具底部,不用每次拿吊帶繞半天。
效果數據:單人操作(原來兩人),單次上下料時間從平均8分鐘降到2分鐘以內。工人不再需要彎腰抬重物,全年的工傷記錄歸零。而且因為裝夾定位比人工搬更穩,工件磕碰率下降了大約八成。
這個場景容易踩的坑
第一個坑是載荷選小了。買的時候覺得"我們最重的模具才180公斤嘛,選250公斤的葫蘆夠了"。結果半年后上了新產品,模具280公斤——葫蘆就不能用了。所以載荷一定要留余量,按當前最大件的1.25倍去選——多出來的幾十公斤余量花的錢,比將來換葫蘆省得多。
第二個坑是軌道長度沒預留。加工中心是可能增加的——今年三臺,明年四臺,后年五臺。軌道裝的時候只覆蓋到第三臺,將來加機臺就得接軌道。雖然KBK軌道是模塊化可拼接的,但接口增多總歸不如一次成型的順滑。條件允許的話,軌道長度比當前機臺排布多留一兩米的口子。
場景二:汽車零部件裝配線
這個場景有什么特殊要求
汽配產線跟機加工車間最大的不同:KBK不是輔助設備,而是產線的一部分。
發動機缸蓋裝配、變速箱合箱、后橋總成組裝——這些東西在裝配過程中要在多個工位之間流轉。傳統做法是行車吊著走,但行車一臺設備服務全車間,你等它、它等你,節奏完全被拖住。更麻煩的是行車覆蓋范圍大但精度粗,把幾百公斤的發動機殼子往裝配臺上放,全靠操作工的手感。
汽配裝配線用KBK,本質上是用分布式工位起重替代集中式車間起重。每個關鍵工位有自己專屬的葫蘆,工件在工位之間流轉不需要"借"行車。
推薦方案
| 配置項 | 推薦參數 | 說明 |
|---|---|---|
| 軌道類型 | 柔性或剛性均可,看載荷 | 1噸以下柔性夠用,1噸以上建議剛性 |
| 軌道布局 | 主線+支線道岔型 | 主線貫通全線,每個工位分支出支軌 |
| 葫蘆配置 | 環鏈電動葫蘆,變頻控制 | 裝配工位對速度變化需求大 |
| 額定載荷 | 500kg-2t | 發動機缸蓋約100kg,變速箱殼體約300kg,總成可達2t |
| 起升速度 | 2-12米/分鐘(變頻) | 快速走位+慢速落位 |
| 葫蘆數量 | 每關鍵工位1臺 | 跟上產線節拍 |
道岔布局是汽配線的靈魂
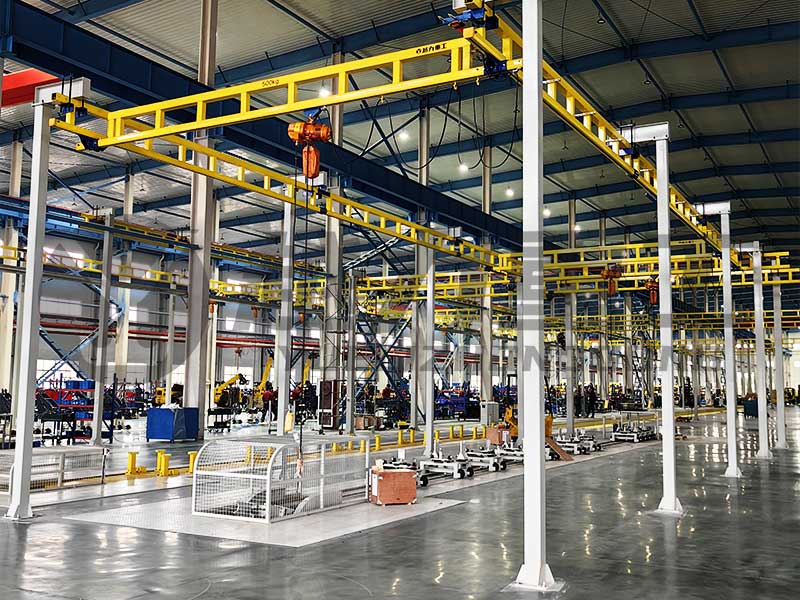
汽配裝配線的軌道不只是直來直去——工位之間有主軌貫通,但每個裝配工位自己還有一段支軌,主軌和支軌之間靠道岔連接。
道岔怎么工作?葫蘆沿主軌跑到工位上方時,通過手動或電動道岔切換到支軌上,工件吊到工位上方的指定位置,開始裝配。裝完之后葫蘆退回到主軌,工件靠線體本身輸送到下一個工位。
這個設計的厲害之處在于:工件在工位之間的水平輸送靠的是KBK葫蘆而不是線體——線體只做工位間的步進傳送,不用承受工件重量。對于動輒幾百公斤的發動機變速箱來說,這能大幅降低線體的機械復雜度和維護頻率。
變頻控制為什么在汽配線這么關鍵
裝配工況的速度變化很頻繁:從上一工位吊著工件快速跑到下一工位(需要10-12米/分鐘),到了工位上方要慢速下降對準裝配臺(需要2-4米/分鐘),對準之后還要微動調整(需要1米/分鐘以下)。
變頻葫蘆可以在一臺葫蘆上實現寬范圍的無線調速——不需要在"快"和"慢"之間二選一。而且變頻啟動是斜坡加速,沒有直接啟動的沖擊感,懸吊工件不會晃。對于幾百公斤的發動機殼子來說,晃一下撞到裝配臺,輕則掉漆重則變形——這在汽配產線上是不可接受的。
一個實際場景參考
一條中型卡車的變速箱裝配線,12個工位一字排開,單臺變速箱重量約280公斤,裝配節拍要求是6分鐘一臺。
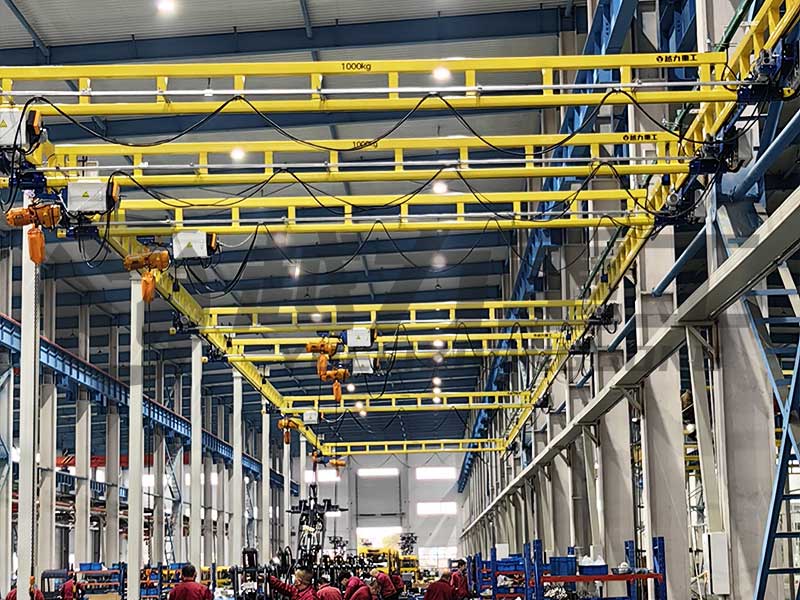
方案配置:約40米柔性KBK主軌覆蓋全線,每個工位從主軌分出2米左右的支軌,用工位道岔連接。配了12臺500公斤變頻環鏈電動葫蘆——每個工位一臺。葫蘆起升速度變頻范圍3-12米/分鐘,運行速度5-20米/分鐘。
這條線跑起來的樣子是這樣的:變速箱殼體從第一個工位上線,葫蘆吊著它跑約3米到第二工位,切道岔、減速下降、對準裝配臺、落位、退軌——全程不到40秒。然后裝配工開始在這個工位干活,葫蘆回到主軌上空等下一個工件。6分鐘之內12個工位各干各的,互不等待。
效果對比:原來用行車+地牛配合,一班產量約40臺。改KBK后提升到約60臺——增幅約50%。而且行車騰出來去做車間其他區域的吊裝任務,整個車間的物料流轉效率都上了一個臺階。
這個場景容易踩的坑
道岔的可靠性是整個方案的關鍵。便宜的道岔靠人工手動扳,一天幾十次扳下來,工人煩了就不按規定操作——該切道岔的不切,直接硬拉葫蘆拐彎,軌道接口和道岔機構很快就變形。條件允許的話,電動道岔配合遙控器操作,工人的使用意愿會高很多,系統的壽命也長。
還有一點,裝配線上的KBK葫蘆是高頻率使用的——一班吊幾十上百次。這種工況下一定要選A4以上工作級別的葫蘆,不能為了省幾千塊選A3級別的。A3級別的設計日運行時間只有2-3小時,你每天讓它跑6-8小時,一年下來制動器和減速齒輪就撐不住了。
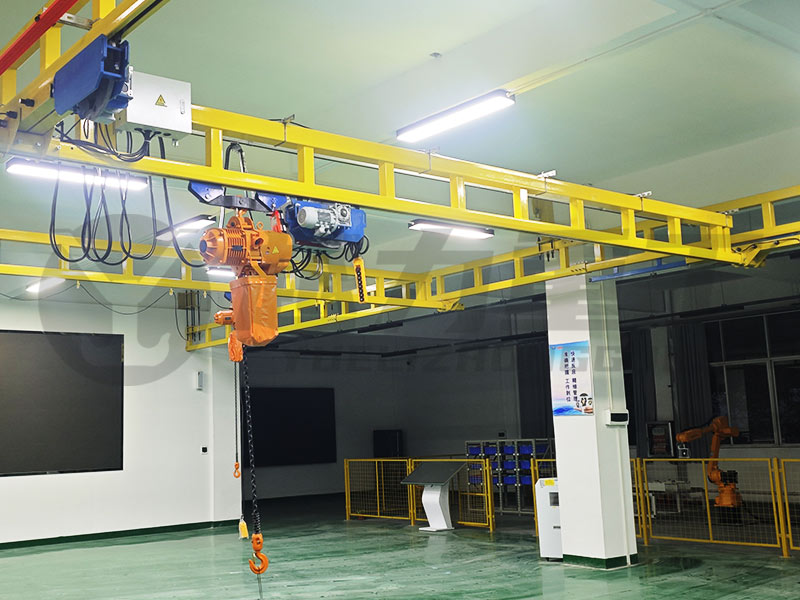
場景三:倉儲發貨區
這個場景有什么特殊要求
倉儲場景的KBK,跟前兩個場景的定位完全不同——不是為了輔助生產,就是為了提升揀貨和打包效率。
倉儲發貨區的特點是:貨物種類雜(零件箱、料盒、小型設備、管材型材等等)、單件重量跨度大(從幾公斤到幾百公斤)、操作空間緊湊(貨架之間通道窄)、而且往往跟叉車和人的動線交叉。
在這個場景里,KBK最大的價值不是"能吊多重",而是不占地面。叉車需要通道轉彎、地牛需要拉來拉去、人推著揀貨車走來走去——地面的每一平方米都很貴。KBK掛在半空,地面完全開放,這是它在倉儲里不可替代的優勢。
推薦方案
| 配置項 | 推薦參數 | 說明 |
|---|---|---|
| 軌道類型 | 柔性KBK | 倉儲區載荷通常在500kg以下,柔性夠用且性價比高 |
| 軌道布局 | 直線單軌覆蓋發貨臺,或環形軌道覆蓋揀貨區 | 看倉庫動線設計 |
| 葫蘆配置 | 環鏈電動葫蘆,單速即可 | 倉儲場景速度精度要求不高 |
| 額定載荷 | 250-500kg | 發貨件一般不會太重 |
| 軌道長度 | 10-20米 | 覆蓋發貨臺和打包區域 |
| 葫蘆數量 | 1-2臺 | 存儲區到發貨區的點對點搬運 |
倉儲KBK的軌道布局有講究
如果倉庫是長條形布局,貨架區在一頭、發貨打包區在另一頭——那就一條直軌從貨架區外側延伸到打包臺上方。操作流程是:叉車或人工把貨架上的重件搬到軌下區域 → 葫蘆吊起 → 沿軌道推到打包臺 → 落貨 → 打包發貨。
如果倉庫是環形動線——貨架區居中,打包區環繞四周——可以考慮環形KBK軌道配合道岔分流。但說實話,倉儲場景的軌道不建議弄太復雜。直線就夠了,每多一個彎道就多一個潛在的故障點。
載荷選250還是500公斤?
這個要看你的貨物結構。如果大部分單件在50公斤以下——螺栓、軸承、小型閥門這類——250公斤的葫蘆綽綽有余。如果經常要吊一些半成品組裝件、小型減速機、泵體這類一兩百公斤的東西——直接上500公斤,別糾結那兩千塊的差價。你在倉庫里多搬一次就省一個人力,一年下來人力成本省的錢比葫蘆差價多得多。
一個實際場景參考
一個汽車零配件倉庫的發貨區,每天出庫五六百件貨物,其中大約三成是重量在40到200公斤之間的變速箱零件和發動機附件。
原來這些重件全靠兩個工人配合——一個人開叉車從貨架上取下來,放到托盤上,叉車把托盤運到打包區,另一個人再從托盤上搬下來放到打包臺上。這個流程最大的問題不是搬不動,而是慢——叉車從貨架區到打包區來回一趟,中間還要等打包臺的工人騰出手來。
后來在貨架區外側和打包臺之間架了一條15米的柔性KBK直軌,配了一臺500公斤電動葫蘆。流程變成:叉車把重件從貨架上取下來直接放到軌下地牛車上 → 葫蘆吊起 → 工人推著葫蘆沿軌道走到打包臺 → 直接放到打包臺上。全程只需要一個人操作,叉車也不用跑來跑去。
效果數據:單個重件的出庫打包時間從平均11分鐘壓縮到約4分鐘。每天處理的重件量從約180件提升到約260件,而且只占用了1個人力而非原來的2個人力。倉庫主管后來說了一句很實在的話:“早知道裝一條KBK能省這么多事,三年前就該裝了。”
這個場景容易踩的坑
倉儲場景最容易出問題的地方不是KBK本身,而是軌道的安裝位置。
發貨區的頭頂往往有很多東西——通風管道、消防噴淋管、監控攝像頭、照明燈架。KBK軌道需要占用至少半米以上的凈空(軌道本身厚度加上葫蘆的高度加上最小安全間隙),如果不在裝之前仔細測量上方空間,很容易出現軌道裝上了但葫蘆最低位置比打包臺高出太多、操作起來夠不著的情況。
還有一個容易被忽略的:倉儲KBK如果是用來替代人工搬重物的,那它第一次幫你避免工傷賠償的時候成本就全回來了。一個員工腰部工傷的賠償和治療費用動輒幾萬甚至十幾萬,相比之下一條KBK軌道一兩萬塊錢的投資,本質上是安全投入而不是設備投入。
三場景關鍵參數速查
把三個場景的核心配置放在一起,方便快速對照:
| 決策維度 | 機械加工車間 | 汽配裝配線 | 倉儲發貨區 |
|---|---|---|---|
| 典型載荷 | 100-500kg | 200kg-2t | 30-200kg |
| 推薦軌道 | 剛性KBK | 柔性/剛性按需 | 柔性KBK |
| 軌道布局 | 直線覆蓋機臺 | 主線+支線道岔 | 直線單軌 |
| 葫蘆類型 | 雙速環鏈電動 | 變頻環鏈電動 | 單速環鏈電動 |
| 工作級別 | A3 | A4 | A2-A3 |
| 葫蘆數量 | 每2-3機臺1臺 | 每工位1臺 | 1-2臺 |
| 最大跨度 | 8-12米 | 10-14米 | 10-15米 |
| 核心價值 | 上下料省人省力 | 提升產線節拍 | 不占地面通道 |
最后說幾句
KBK這東西,說到底是一個工具——工具好不好用,關鍵看能不能對上你的實際需求。
上面三套方案給的是一個參考框架,不是放之四海皆準的標準答案。你自己車間的情況才是最核心的出發點和落腳點。所以在動手做方案之前,先把這三件事搞準確:
你的單件最大重量到底是多少——不要估計,拿地磅稱一下最重的那幾件。你的工位布局現在是怎樣的、將來三年內有沒有調整計劃——提前留口子總比將來返工強。你的廠房上方鋼結構能不能承KBK的滿載重量——必要的話找結構工程師出一份承載力校核報告。
裝備選對了,人是輕松的,產線是順暢的。說到底,KBK要解決的問題從來不是"能吊多重",而是"怎么讓搬東西這件事不拖你生產的后腿"。